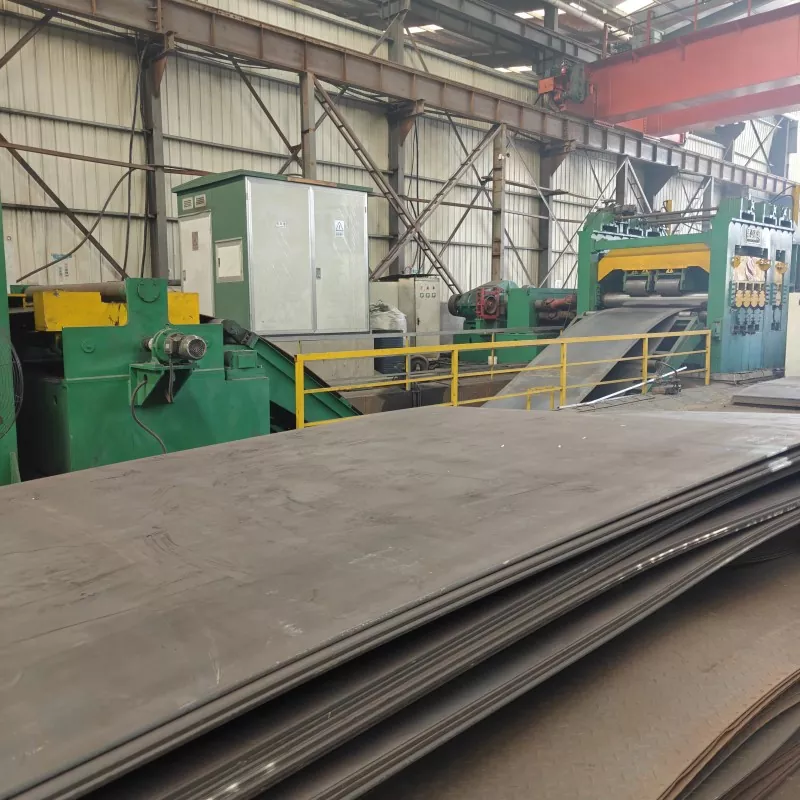
Hva bør du vite om bøying og forming av stålplater før du bestiller?
Stålplatebøying og forming er en av de vanligste produksjonsprosessene for konstruksjonsstålprosjekter. Mange innkjøpsteam møter uventede produksjonsproblemer, inkludert sprekker, tilbakefjæring og dimensjonsavvik, etter materialankomst. Disse problemene stammer ofte fra å overse bøyeytelsen til utvalgte stålkvaliteter på undersøkelsesstadiet. Materialhardhet styrer direkte deformasjonsytelsen, og kjøpere må avklare formingsrelaterte parametere før bestilling for å unngå kostbart omarbeid, produksjonsforsinkelser og materialavfall.
Hardhet er kjernefaktoren som påvirker bøyeytelsen for stålplater. Stål med høyere hardhet gir bedre motstand mot deformasjon. Selv om dette gir høyere strukturell styrke, setter det også strengere grenser for bøye- og formingsarbeid. Høyfaste tykke stålplater kan ikke følge de samme bøyeparametrene som brukes for tynne galvaniserte plater. Hvis produsenter bruker standard bøyeradier for vanlige plater på plater med høy hardhet, vil det lett oppstå kantsprekker, mikrobrudd og skjulte strukturelle feil.
Nøkkelparametere for enkle bøyeoppgaver
For enkle bøyejobber i en vinkel skal kundene levere komplette tekniske data til stålleverandører. Kritisk informasjon inkluderer målbøyningsvinkel, indre bøyeradius, faktisk platetykkelse og kornjustert formingsretning. Formingsretningen i forhold til stålrullekornet fortjener ekstra oppmerksomhet: bøying på tvers av valsekornet vil øke risikoen for sprekkdannelse i platene.
| Parameter | Beskrivelse og påminnelse |
| Bøy vinkel | Endelig nødvendig vinkel etter tilbakefjæringskompensasjon; spesifiser overbøyningsgodtgjørelse om nødvendig |
| Indre bøyeradius | Minimum indre radius er begrenset av stålkvalitet, hardhet og platetykkelse; kan ikke kopiere data fra galvaniserte plater |
| Platetykkelse | Faktisk ferdig tykkelse, ikke nominell tykkelse |
| Formingsretning | Bøying parallelt eller vinkelrett på stålrullekorn; vinkelrett bøying krever større indre radius |
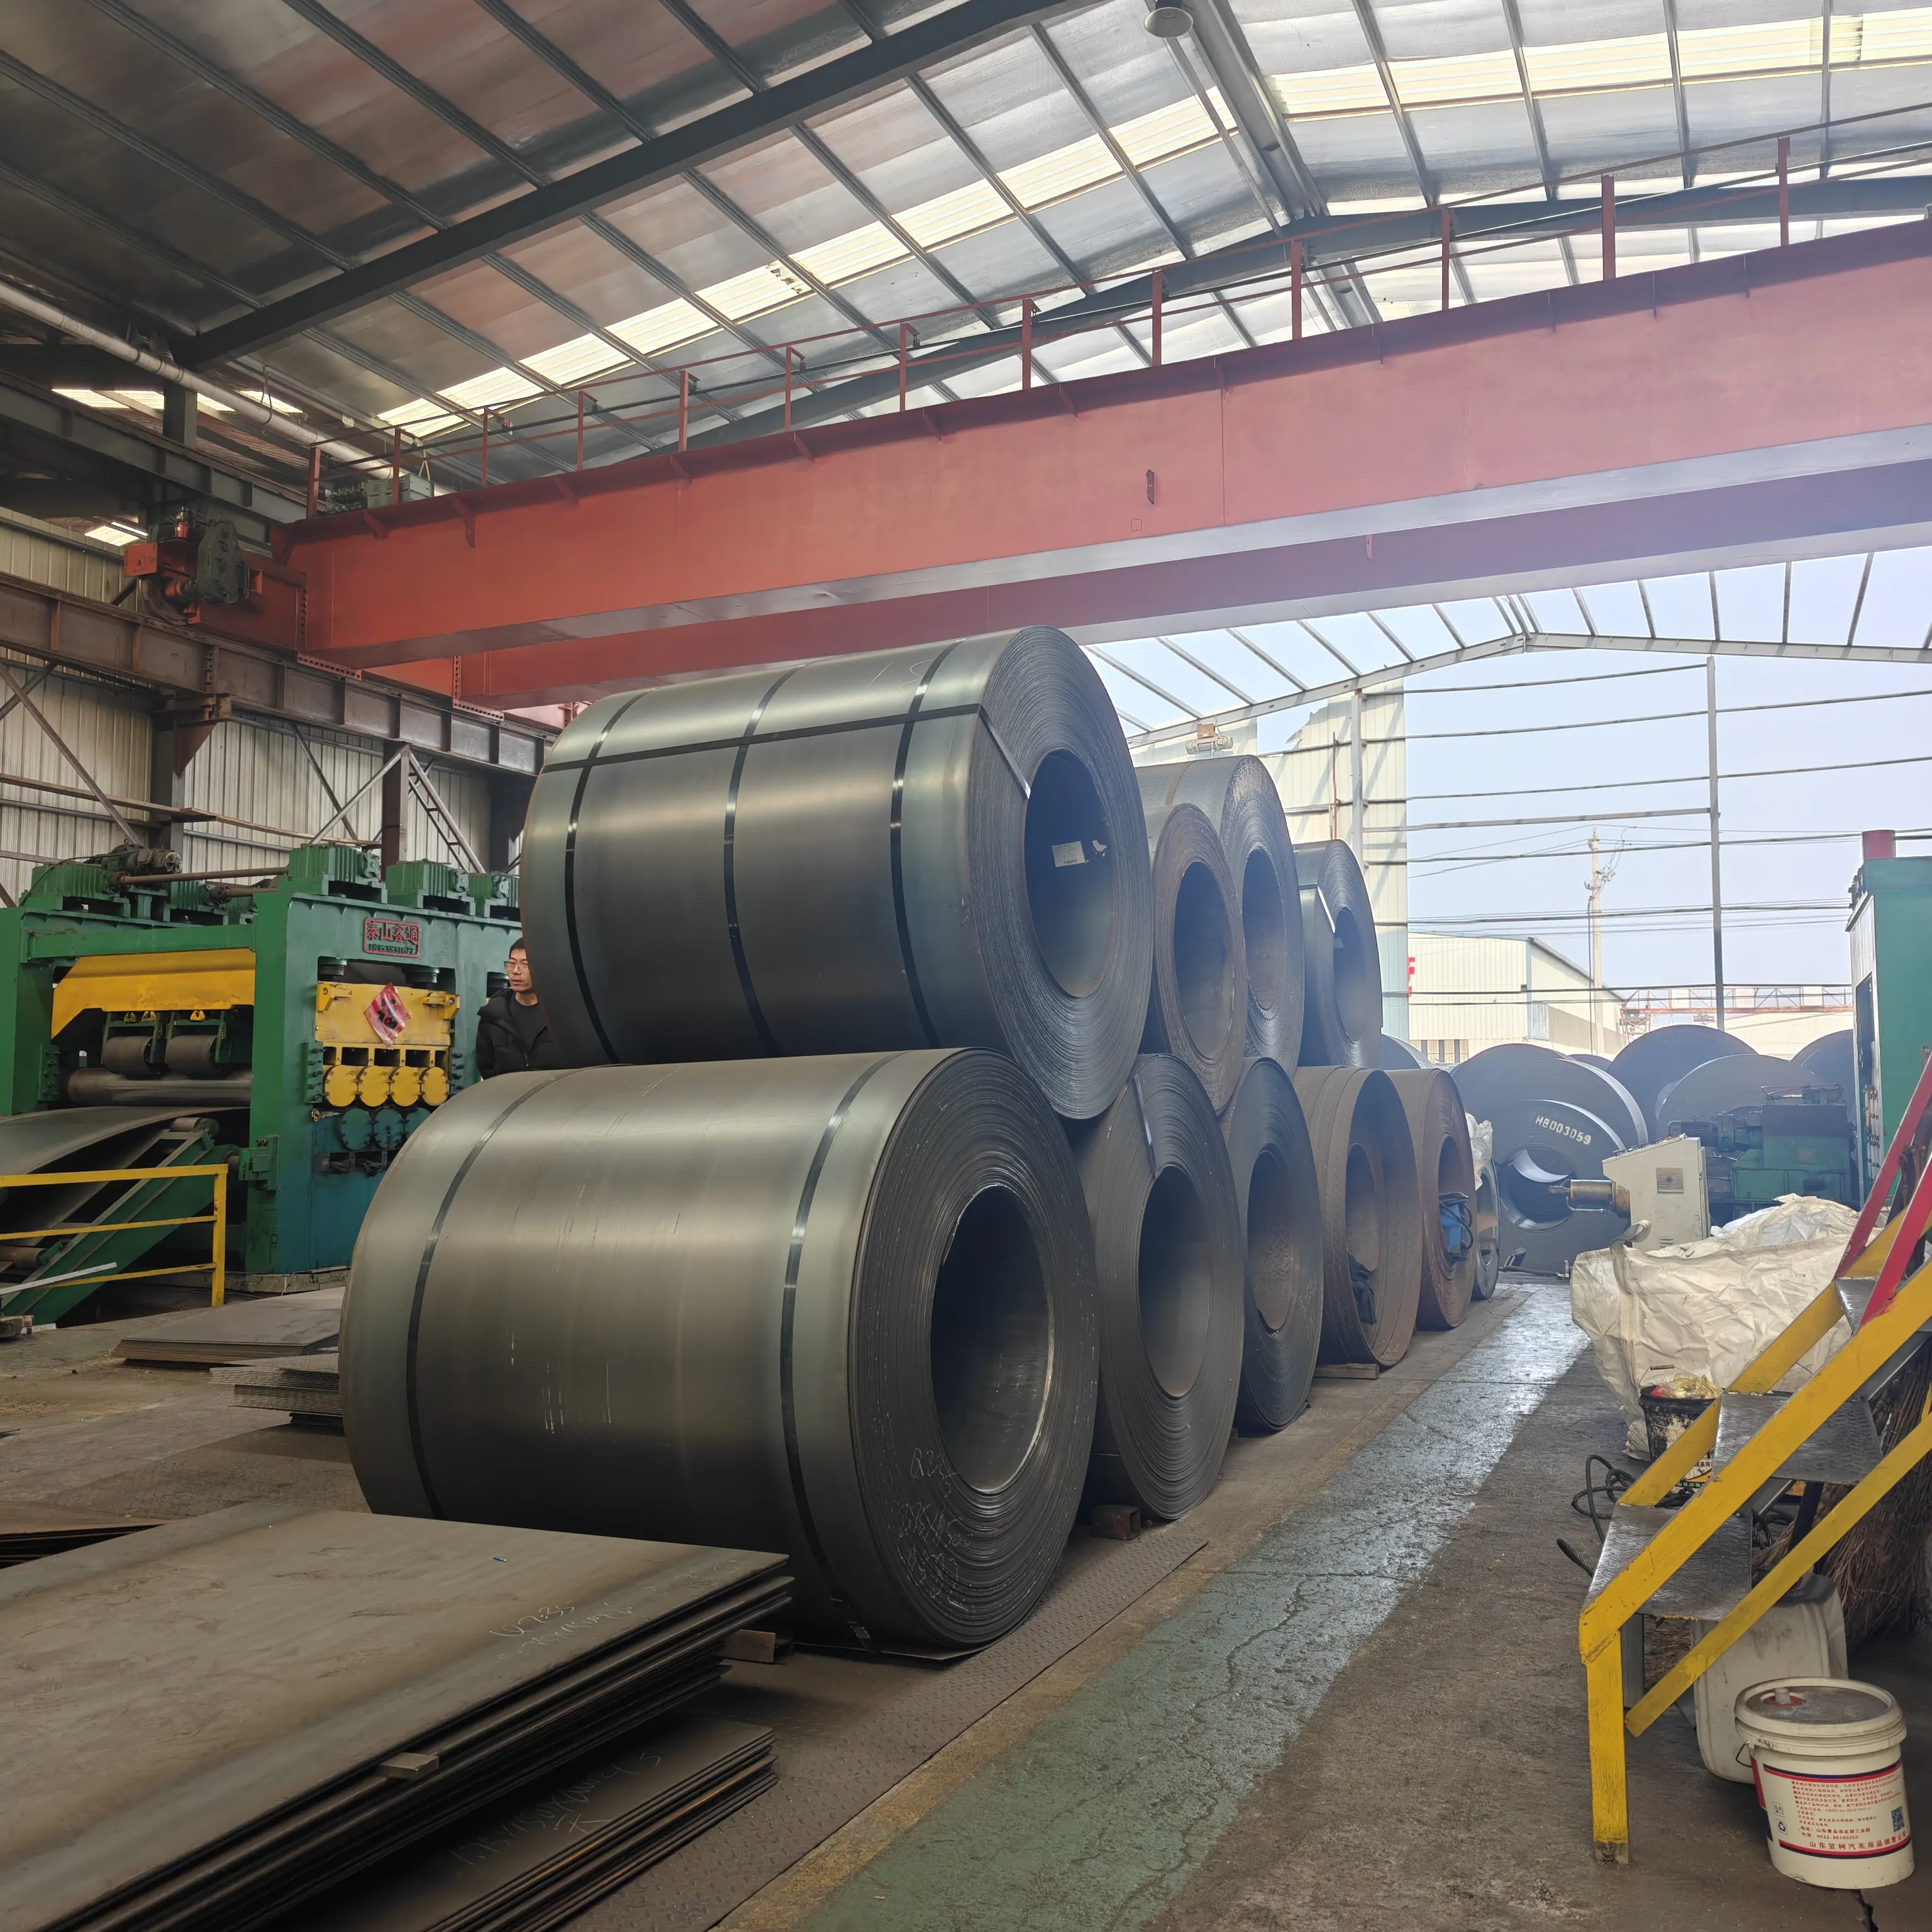
Komplekse formingskrav: Tegninger er avgjørende for nøyaktige tilbud
Når prosjekter involverer flertrinns bøying, dypforming eller uregelmessig formede komponenter, er enkle parameterlister utilstrekkelige. Kunder oppfordres sterkt til å levere ferdige deltegninger i tilbudsfasen.
Med tegninger i hånden kan stålprodusenten vurdere omfattende:
Om den valgte stålkvaliteten matcher den komplekse formingsprosessen
Juster anbefalt minimum bøyeradius for tykke / høyfaste plater
Prognostisert tilbakefjæringsverdi for dimensjonskorreksjon
Flagg potensielle risikopunkter for sprekkdannelse og foreslå alternative materialeforslag
Uten å trekke gjennomgang risikerer kjøpere å bestille stål som ikke kan formes, noe som resulterer i returnerte varer, forsinkelser i tidsplanen og ekstra prosjektkostnader.
Relaterte nyheter
- Hvordan kan galvanisert gulvdiamantplate forbedre sikkerhet, holdbarhet og langsiktig prosjektytelse
- Hvorfor er varmvalset rutete stålplate for plattformer et smart valg for trygge og holdbare industrigulv
- Hva gjør SGCC varmgalvanisert stålplate til et pålitelig valg for korrosjonsbestandige industrielle applikasjoner
- Hvordan kan slitasjebestandig varmvalset tung stålplate strukturell forbedre levetiden i krevende industrielle applikasjoner
- Hvorfor er slitasjebestandig varmvalset tung stålplate strukturell essensiell for krevende industrielle applikasjoner
- Hvordan forbedrer kaldvalset stålplate produksjonsytelsen?
Legg igjen en melding